



Lubomír Zeman: Vstrekovanie plastov a kvalita povrchov, 1. časť
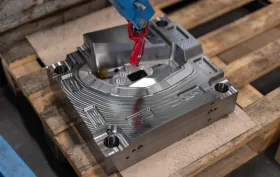
ÚVOD – Kvalita povrchov v odbore vstrekovania termoplastov – drsnosť tvarových dielov vstrekovacích foriem x lesk, mat alebo dezén tvarov a plôch výstrekov z termoplastov
V strojárskej - plastikárskej praxi je úplný opis tolerovania v technickej dokumentácii jednoznačným nástrojom na splnenie požiadaviek konštruktéra výstreku, ktorý do jeho konštrukcie vložil všetky požadované funkčné vlastnosti. Vďaka tomu výsledný produkt nie je ovplyvnený osobnými názormi jednotlivých pracovníkov, pri kontrole kvality sú jasne odlíšené vyhovujúce kusy od nepodarkov. Výsledok závisí od optimálneho stanovenia tolerancií, ich dodržania pri výrobe a následnej správne vykonanej kontroly výrobku.
Na kontrolované kvalitatívne,zvyčajne funkčné vlastnosti musia nadväzovať ich tolerancie (reprodukovateľná výroba dielov s nulovou toleranciou nie je vo výrobnej praxi realizovateľná), ktoré môžeme rozdeliť do dvoch hlavných skupín – tolerancie materiálových vlastností a geometrické tolerancie. Geometrické tolerancie sa delia do niekoľkých podskupín: rozmerové tolerancie, tolerancie tvaru, tolerancie polohy a tolerancie drsnosti.
Drsnosť je vlastnosť,ktorá je súčasťou povrchu a zahŕňame ju, spolu s ďalšími parametrami, do pojmu integrita povrchu. Integrita povrchu tvarovej dutiny vstrekovacej formy je konglomerát vlastností, ktorých výpočet je na obrázku 1.
| Obrázok 1: Integrita povrchu tvarovej dutiny vstrekovacej formy |
Integrita povrchu udáva vzájomný vzťah medzi geometrickými (najmä rozmerovými) a fyzikálnymi (najmä materiálovými) vlastnosťami povrchu, pričom jednotlivé vlastnosti predurčujú životnosť a schopnosť povrchu plniť požadované funkcie.
Materiálové tolerancie vypovedajú o neistotách chemického zloženia materiálu, štruktúrnej stavbe na atomárnej úrovni a o jeho fyzikálnych vlastnostiach. Medzi fyzikálne vlastnosti napríklad patria: pružnosť, pevnosť, tvrdosť, magnetické vlastnosti, tepelná a elektrická vodivosť. Tieto vlastnosti základného materiálu sa môžu líšiť od vlastností v povrchovej vrstve, ktorá nás ďalej, z funkčného hľadiska, bude zaujímať.
Za integritu povrchu považujeme vzťah medzi požadovanými funkčnými vlastnosťami povrchu a zmenou vlastností nového povrchu, ktoré vznikli výrobou určitým technologickým postupom. To je spôsobené vzťahom mikronerovností (geometrické vlastnosti), k fyzikálnym vlastnostiam (pnutiu a tvrdosti). Povrch možno hodnotiť pomocou dvoch základných vlastností povrchu, a to priestorovým usporiadaním povrchu a fyzikálno-chemickými vlastnosťami povrchovej vrstvy.
Jedným z najdôležitejších parametrov ovplyvňujúcich kvalitu povrchu, prevádzkové vlastnosti povrchu, spoľahlivosť a životnosť výrobku – tvarového dielu formy – je kvalita jeho povrchu.
Kvalita povrchu je súbor vlastností skúmanej plochy daného objektu, ktorý rozdeľujeme na vlastnosti priestorového usporiadania povrchu – drsnosť (textúra – štruktúra povrchu, morfológia – náuka o tvaroch) a na vlastnosti fyzikálne a chemické. Vo všeobecnosti od kvality povrchu závisia vlastnosti ako napríklad: účinnosť, spoľahlivosť, funkčné vlastnosti, vonkajší vzhľad a v neposlednom rade aj náklady vzťahujúce sa na celý proces výroby. Pri obrábaní kvalitu povrchu ovplyvníme voľbou materiálu obrobku, správneho rezného nástroja, zvolením vhodných rezných podmienok, chladiacou kvapalinou,atď. Pri dynamicky namáhaných súčiastkach sa zaoberáme únavovými súčiniteľmi, vlastnosťami zvoleného materiálu a skúmame únavový lom, ktorý vzniká na povrchu súčiastky alebo tesne pod ním. Z hľadiska statického namáhania sa najčastejšie stretávame s prípadmi namáhania tlakom, ťahom, ohybom a krútením, kde najväčšie napätie vzniká opäť na povrchu súčiastky. Odolnosť proti korózii pri funkčnom napätí musíme zohľadniť vzhľadom na mikrogeometriu povrchu a následnú hrozbu únavového lomu.
Kvalita,čiže akosť je údaj o vlastnosti nejakej veci a dáva odpoveď na otázku „aký ?“ – latinsky qualis ? – podobne ako pojem kvantita (množstvo) dáva odpoveď na otázku „koľko ?“ – latinsky quantum?. Kvalita je zvyčajne priamo dostupná nášmu zmyslovému poznaniu (úsudku a schopnostiam pozorovateľa), na rozdiel od množstva,ktoré je potrebné zisťovať meraním (počítaním, vážením, atď.). Tým však nie je povedané, že pri hodnotení kvality nie sme schopní,rovnako ako pri kvantite, na základe definovaných ukazovateľov, tieto ukazovatele objektívne overiť.
Norma ČSN EN ISO 9000:2015 Systémy manažérstva kvality - Základné princípy a slovník. Norma opisuje zásady systémov manažérstva kvality a špecifikuje terminológiu systémov manažérstva kvality. Norma definuje kvalitu takto:
Akosť (kvalita) – schopnosť súboru inherentných (vnútorne spätých,neoddeliteľných) znakov výrobku, systému alebo procesu plniť požiadavky zákazníkov a iných zainteresovaných strán.
Z definície akosti vyplýva, že ide o relatívny (hodnotený vzhľadom na niečo) pojem a možno ju vyjadriť, iba ak ju vztiahneme na konkrétneho zákazníka, respektíve segment trhu. Rovnaký typ produktu môže slúžiť na rôzne účely a segmenty zákazníkov môžu mať na produkt rôzne požiadavky.
ČSN EN ISO 8785:2000 Geometrické požiadavky na výrobky (GPS) - Nedokonalosti povrchu – Termíny, definície a parametre. Norma definuje termíny pre nedokonalosti povrchu na používanie v technických dokumentoch, technických výkresoch, vedeckých publikáciách, a pod. Udáva, do akej miery sú dovolené nedokonalosti povrchu a napomáha pri určovaní ich meracích metód.
Nevyhnutnou súčasťou špecifikácie strojárskych výrobkov (napríklad vstrekovacích foriem), a teda aj výstrekkov z plastov, sú požiadavky na textúru povrchu. Textúra povrchu – textúra povrchu - je podľa vyššie uvedenej normy ČSN 8785 definovaná ako súbor opakovaných alebo náhodných odchýlok od geometrického povrchu, ktoré tvoria trojrozmernú topografiu (opis povrchových tvarov) tohto povrchu.
Najčastejšie sa textúra povrchu hodnotí pomocou dotykových profilových prístrojov (2D meranie). V poslednom čase sa k 2D meraniu pripájajú merania bezkontaktnými optickými alebo laserovými zariadeniami (3D meranie), ktoré sú schopné zmerať a následne vyhodnotiť značné množstvo parametrov, či už spomenutých profilových (2D), alebo aj parametre plošné a objemové (3D). Tým sa výrazne rozšírilo portfólio možností hodnotenia textúry povrchu. Textúra povrchu, t. j. jeho usporiadanie a tvary z hľadiska makro- a mikrogeometrie, predstavuje dôležitý prvok, ktorý určuje významné – pozri vyššie - vlastnosti súčastí. Textúra povrchu zahŕňa drsnosť, vlnitosť aj tvarovú odchýlku sledovaného povrchu. Rozdiely medzi týmito charakteristikami textúry sú dané pomerom rozstupu nerovností k ich výške. Pri drsnosti je to pomer 1:50, pri vlnitosti je to pomer 50:1 000, pri tvarovej odchýlke povrchu je to hodnota nad 1 000. Z geometrického hľadiska sú veľkosť, tvar a vzájomné rozloženie nerovností povrchu určené,v prípade trieskového obrábania,tvarom ostria rezného nástroja a podmienkami, ktoré určujú trajektórie pohybu ostria nástroja vzhľadom na obrobený povrch. Štruktúra povrchu, tvorená, už spomenutou drsnosťou, vlnitosťou a základným profilom povrchu, má rozhodujúci vplyv na vlastnosti a správanie súčastí v prevádzke (napríklad na priebeh opotrebovania, únavové vlastnosti, pevnosť spojenia, kinematické a dynamické väzby povrchov, a pod.). Štruktúra povrchu spolu s vlastnosťami povrchovej vrstvy sú rozhodujúce pre životnosť a funkčnú spoľahlivosť súčastí.
Zo strojársko – plastikárskeho hľadiska je pojem textúra, drsnosť povrchu viazaný najmä na akosť povrchu obrábaných dielov vstrekovacích foriem. V odbore vstrekovania plastov z pohľadu výstrekkov a ich povrchov,zvyčajne,pracujeme s pojmami – lesk , dezén.
Lesk je fyzikálna veličina, hodnotiaca schopnosť povrchu predmetu z daného materiálu, za určitých geometrických podmienok s rôznymi smerovými odrazovými vlastnosťami, odrážať svetlo. Lesk je vizuálny dojem, ktorý máme, ak výrobok hodnotíme očami. Čím viac sa svetlo od povrchu odrazí, tým viac sa nám bude zdať povrch lesklejší. Hladké a vysoko leštené povrchy sú viditeľne lesklejšie, nerovné zdrsnené povrchy sú matnejšie. Samozrejme je dôležité osvetlenie, pri ktorom lesk vizuálne hodnotíme, a uhol, pod ktorým sa na povrch pozeráme. Keďže každý z nás má iné oči a hodnotenie lesku jednotlivcom nemožno brať objektívne, je potrebné použiť prístroje, ktoré lesk zmerajú objektívne a presne. Meraním lesku nezisťujeme len základný parameter, ako je lesklosť povrchu, ale stupňom lesku môžeme, napríklad, zistiť odchýlky v pôsobení technologických parametrov vstrekovania na vzhľadové parametre výstrekkov, ku ktorým došlo použitím iného technologického postupu či materiálu. Takto zistená odchýlka lesku môže súvisieť, napríklad so stratou iných povrchových vlastností materiálu – nekvalitne vykopírovaný povrch tvarových dielov formy – ich prenos na povrch výstrekku.
Koncept „hladkosti“ alebo „drsnosti“ v oblasti hodnotenia lesku a v oblasti obrábania je úplne odlišný – drsnosť je pokračovaním malých povrchových nepravidelností v materiáloch vzniknutých po obrábaní. Do pojmu „drsnosť povrchu“ nepatrí dezén na jeho povrchu, leštenie, prípadne chyby povrchu.
Pre pojem „dezén“,používaný v plastikárskom priemysle, som v odbornej literatúre nenašiel použiteľnú definíciu. Všeobecne možno hovoriť o estetickej povrchovej úprave výstrekku, o kresbe na povrchu dielu, o vytvorení nezmazateľného priestorového, objemového, 3D grafického alebo iného motívu na povrchu výstrekku. Spôsoby vytvorenia dezénov sú uvedené ďalej.
Všeobecne platí,že na výstrekoch z termoplastov najčastejšie rozlišujeme dva typy povrchov:
- vzhľadové, funkčné povrchy, ktoré môžu byť leštené, do tohto pojmu zahŕňame aj pojem „mat“ alebo dezénované
- ostatné povrchy – nefunkčné konštrukčné povrchy (obvykle so stopami po obrábaní tvarových dielov foriem), povrchy potrebné s ohľadom na technologickosť konštrukcie daného výstreku (napríklad lokálne odľahčenia, rebrá, atď.), povrchy na dobré vyhodenie výstrekov z tvarovej dutiny formy (najčastejšie úkosované plochy a tvary,obvykle technicky leštené)
Drsnosť povrchu
Povrch definujeme ako rozhranie medzi dvoma rôznymi prostrediami – základným materiálom a jeho okolím. Uvedené rozhranie určuje výsledný vzhľad daného materiálu – v našom prípade povrch tvarových dielov vstrekovacích foriem,respektíve výstrekov. Pojmom kvalita povrchu sa rozumie, ako už bolo uvedené, okrem veľkosti nerovností povrchu – drsnosť, dezény – a jeho geometrického tvaru aj chemický a fyzikálny stav povrchovej vrstvy materiálu.
Štruktúra povrchu sa nazýva textúra. Textúra je definovaná ako plocha so súborom zŕn, ktoré sa nachádzajú medzi okolím a plochou výstreku. Plocha, povrch výstreku, je zložitý systém, kde sa vyskytujú opakované alebo náhodné odchýlky od ideálneho geometrického tvaru povrchu.
Drsnosť povrchu je definovaná ako časť geometrických odchýlok (mikrogeometria) skutočného povrchu s malou vzdialenosťou susedných nerovností a nepravidelností (odchýlky) – výstupkov a priehlbín od ideálneho profilu povrchu idealizovaného ako hladký, lesklý povrch. Drsnosť predstavuje kvantitatívne meradlo (číselné, meranie možno opakovať a výsledky porovnávať) stôp výrobného procesu nového povrchu a ďalších zložiek,ktoré tvoria textúru povrchu, napríklad štruktúra materiálu. Rezný nástroj zanecháva na povrchu stopy. Usporiadanie stôp má periodický alebo náhodný charakter. Pôsobením „odtrhávania“ mikročastíc materiálu pri obrábaní, zvyškov nárastkov na reznej hrane a malých chýb na špičke nástroja vznikajú aj jemnejšie zložky štruktúry povrchu. Priehlbiny a výstupky vznikajú pri každom opracovaní materiálov tvarových dielov formy – obrábanie reznými nástrojmi, elektrochemické obrábanie,obrábanie brusivom,tvárnenie, odlievanie,atď. a v dôsledku tvárnenia polymérnej taveniny v tvarových dutinách foriem sa prenášajú ako pozitív na povrch výstreku.
Technologicky, drsnosť povrchu v oblasti výroby výstrekov z termoplastov vzniká najmä pri výrobe vstrekovacích foriem, respektíve ich tvarových dielov, z ktorých vznikajú tvarové dutiny foriem. Prvotnými výrobnými technológiami – obvykle tvárnením za tepla alebo za studena – nie sme schopní vytvoriť povrch s požadovaným tvarom, geometrickou presnosťou, drsnosťou a ďalšími vlastnosťami povrchu. Požadovaný povrch dosiahneme až ďalším opracovaním prídavkov povrchu príslušných polotovarov.
Hlavnými technológiami používanými pri výrobe povrchov tvarových dielov vstrekovacích foriem sú technológie trieskového opracovania povrchov (najmä frézovanie, vŕtanie a brúsenie), pri ktorých novo obrobený povrch vznikne pôsobením reznej hrany rezného nástroja na obrábaný povrch. V dôsledku geometrie nástroja a jeho kinematického účinku vznikajú na obrobku nerovnosti, ktoré ešte v dôsledku chemických a fyzikálnych zmien vlastností materiálu majú často charakteristické usporiadanie.
Z mnohých príčin sa skutočné nerovnosti líšia tvarom, veľkosťou aj početnosťou a prevládajú v určitom smere. Nerovnosti sú ovplyvnené materiálovými a technologickými vlastnosťami. Voľba rezných podmienok ovplyvňuje materiálové vplyvy, keďže obrábanie je spôsobené plastickou deformáciou v dôsledku mechanických aj tepelných účinkov. Chvenie obrobku a nástroja, opotrebovanie rezných doštičiek, nepravidelnosť ostria nástroja, zmena rezného prostredia prívodom chladiacej kvapaliny z dýzy alebo vysokotlakového vodného lúča a trenie chrbta nástroja po obrobenej ploche – všetky tieto stavy patria medzi technologické vplyvy. Na zhoršenie drsnosti majú významný vplyv aj materiálové faktory. Tento fakt je daný predovšetkým mechanizmom tvorby nového povrchu, ktorý sa mení podľa štruktúry a vlastností materiálu.
Ďalšou významnou technológiou, pri ktorej použití vznikajú povrchy s drsnosťou, prípadne s dezénom, je technológia elektroerozívneho obrábania (EDM – Electro Discharge Machining). Z portfólia postupov elektroerozívneho obrábania sa najčastejšie využíva elektroerozívne hĺbenie, drôtové rezanie a elektroerozívne dezénovanie. Fyzikálny proces (odtavovanie, odparovanie) odoberania materiálu z príslušného povrchu je založený na impulzných elektrických, prípadne oblúkových výbojoch rozložených po celej aktívnej ploche nástroja - elektródy. Pri každom výboji dôjde k narušeniu materiálu povrchu a vytvoreniu malého krátera tak na obrobku, ako aj na nástroji. Mikročastice, ktoré sa pri procese odtavujú a odparujú, tak z nástrojovej elektródy (z medi alebo uhlíkovej), ako aj z obrobku, sú z miesta narušenia výbojom odplavované prúdiacim dielektrikom (látkou s malou elektrickou vodivosťou – izolant – s veľkým elektrickým odporom, schopnou v elektrickom poli akumulovať energiu). Pri niektorých postupoch môže nástrojová elektróda kmitať, čo zlepšuje prúdenie dielektrika a odplavovanie vzniknutých mikročastíc z iskrovej medzery. Teplota, pri ktorej dochádza k odparovaniu materiálu, sa líši podľa toho, či je použitý elektrický oblúk (teplota 3 600 °C až 4 000 °C počas 0,1 ms až 0,1 s) alebo iskrový výboj (teplota až 10 000 °C počas 0,01 ms až 0,1 ms).
Ako som už uviedol, pod pojem „drsnosť“ povrchu nepatrí jeho dezén, leštenie a prípadné chyby povrchu – povrchové trhliny,praskliny, narazeniny, škrabance, a pod..
Parametre kvality povrchu – drsnosť povrchu
Kvalita povrchu je zložená z náhodných alebo opakujúcich sa odchýlok v porovnaní s ideálnou plochou. Je charakterizovaná – drsnosťou,zvlnením – ide o časť textúry, na ktorej je vytvorená drsnosť; zvlnenie môže byť spôsobené chvením,deformáciou obrobku – obvykle ide o vplyv obrábacieho stroja – malá tuhosť, nevyvážený brúsny kotúč, nepresnosti vo vedení, a pod., smerom stôp po obrábaní a chybami povrchu – pozri obrázok 2:
| Obrázok 2: Charakteristiky povrchu |
Význam stavu povrchov v strojárskej praxi, v našom prípade vo výrobe vstrekovacích foriem, je známy už mnoho rokov. Preto vznikli pre ich opis, snímanie a hodnotenie všeobecne platné pravidlá a metodiky, ktoré sa premietli do príslušných noriem so všeobecne známymi parametrami drsnosti povrchu, najčastejšie Ra a Rz. Pohľad na drsnosť je vo väčšine nástrojárskych prípadov iba profilový (2D) - v jednej rezovej rovine,priamke, čo spôsobuje nemožnosť objektívneho zachytenia všetkých jeho vlastností vo všetkých smeroch (t. j. v ploche, 3D). Preto sa používajú aj spôsoby komplexnejšieho snímania - prevažne optického, prípadne laserového, v podobe 3D skenov – plošné snímanie.
Pre názornosť uvediem meranie drsnosti profilové a plošné. Profilové meranie sa vykonáva v mieste bez vrubu (obrázok 3) a druhé meranie cez miesto s vrubom (obrázok 4). Nielen miesto a smer merania povrchovej profilovej drsnosti, 2D merania, ale napokon aj rozdiel vo výsledných hodnotách parametrov drsnosti ukazuje zlepšenie výpovednej hodnoty pri plošných, 3D meraniach drsnosti povrchov – obrázky 5 a 6.
Poznámka – pri oboch typoch merania bude výsledok vždy závisieť od výberu miesta merania.
| Obrázok 3: Meranie profilovej drsnosti v mieste „bez vrubu“: Ra = 333,62 nm, Rq = 437,42 nm, Rz = 2,8408 µm |
| Obrázok 4: Meranie profilovej drsnosti v mieste „s vrubom“: Ra = 1,0689 µm, Rq = 2,0907 µm, Rz = 8,2572 µm |
| Obrázok 5: Plošná drsnosť - referenčný povrch (3 x 0,5 mm) s vyhodnotením parametrov plošnej drsnosti: Svk = 498,81 nm (priemerná výška vrcholov nad jadrom drsnosti), Vvv = 0,054312 ml.m-2 (objem prázdneho miesta pod jadrom drsnosti) |
| Obrázok 6: Plošná drsnosť - brúsený povrch (3 x 0,5 mm) s vyhodnotením parametrov plošnej drsnosti: Svk = 5,44 µm, Vvv = 0,36 ml.m |
Norma ČSN EN ISO 4287 definuje tri geometrické parametre profilovej drsnosti: pozri obrázok 7
- parameter P vypočítaný zo základného profilu
- parameter W vypočítaný z profilu vlnitosti
- parameter R vypočítaný z profilu drsnosti
| Obrázok 7: Základné parametre profilu (po filtrácii nameraných hodnôt profilu povrchu) |
Najčastejšie používanými parametrami vypočítanými z profilu drsnosti sú parametre Ra a Rz – pozri ČSN EN ISO 4287,obrázok 8 a 9.
| Obrázok 8: Definícia a výpočet drsnosti Ra – stredná aritmetická odchýlka profilu v rozsahu základnej meranej dĺžky profilu |
Ra – stredná aritmetická odchýlka profilu v rozsahu základnej meranej dĺžky profilu – ide o najpoužívanejší parameter na hodnotenie kvality povrchu,jeho nevýhodou je jeho citlivosť na vychýlené hodnoty (minimá ,maximá). Obvykle sa totiž počíta pomocou aritmetického priemeru – štatistická metóda určenia Ra, obrázok 8, vzorec vľavo (vpravo integrálna metóda určenia Ra) - parameter Ra veľké výstupky a veľké priehlbiny iba spriemeruje a nedá informáciu o ich veľkosti. O ich veľkosti vypovedá parameter Rz - výška nerovností medzi najvyšším a najnižším bodom profilu – maximálna výška profilu z desiatich bodov.
| Obrázok 9: Definícia a výpočet drsnosti Rz – výška nerovností medzi najvyšším a najnižším bodom profilu – maximálna výška profilu |
Hodnoty Ra a Rz sa udávajú v mikrometroch (1 µm = 0,001 mm = 0,000001 m), obvykle v praktickom rade – 0,025 ; 0,05 ; 0,1 ; 0,2 ; 0,4 ; 0,8 ; 1,6 ; 3,2 ; 6,3 ; 12,5 ; 25 ; 50 µm. Základné odporúčané dĺžky l sú 0,08 ; 0,25 ; 0,8 ; 2,5 ; 8 ; 25 mm – tabuľka 1.
| Tabuľka 1: Odporúčané základné dĺžky v závislosti od Ra |
Požadovanú drsnosť funkčného povrchu možno empiricky (do určitej miery presnosti) zvoliť podľa rozmerovej tolerancie. Vychádza sa pritom zo základného predpokladu,že drsnosť povrchu nepresiahne určitú časť rozmerovej tolerancie. Uvedené možno vyjadriť rovnicou
Rz = K.TD, kde Rz je maximálna výška profilu, TD je rozmerová tolerancia a K je súčiniteľ uvedený v tabuľkách 2 a 3. Súčiniteľ K sa volí v závislosti od rozsahu menovitých rozmerov priradených k danej tolerancii a tiež závisí od typu uloženia. Odporúčané hodnoty drsnosti povrchu priradené k tolerančným stupňom udáva tabuľka 4.
| Tabuľka 2: Súčiniteľ K v závislosti od uloženia |
| Tabuľka 3: Súčiniteľ K podľa menovitého rozmeru |
| Tabuľka 4: Odporúčané hodnoty drsnosti povrchu priradené k tolerančným stupňom |
Norma ČSN EN ISO 25178: 2002 Geometrické špecifikácie produktu (GPS) - Textúra povrchu: Plocha definuje analýzy drsnosti povrchu pre plošné (3D) merania.
Príklad vyhodnotenia plošného merania drsnosti povrchu – diel vyrobený technológiou DMLS – Direct Metal Laser Sintering – alebo SLS (Selective Laser Sintering) - laserovým spekaním a diel vyrobený technológiou DMLM – Direct Metal Laser Melting – alebo SLM (Selective Laser Melting) - laserové tavenie. Obe sú to technológie aditívnej 3D tlače (vrstva po vrstve), vzorka mala veľkosť 30 x 31 x 1,5 mm, DLMS – hrúbka spekanej vrstvy 0,04 mm, rýchlosť pohybu spekacej hlavy lasera 100 mm.s-1.
| Obrázok 10: Sintered – povrch spečeného prášku – technológia DMLS / Melted – povrch čiastočne roztaveného prášku – technológia DMLM |
| Obrázok 11: Detail snímaného povrchu |
| Obrázok 12: 3D snímka hodnoteného povrchu – veľkosť snímanej plochy 0,36 mm2 |
| Obrázok 13: Vyhodnotenie merania pre výškové parametre Ra |
| Obrázok 14: Vyhodnotenie merania pre výškové parametre Rz |
Koniec prvej časti. Druhú časť nájdete tu.
Titulná fotografia: R & D MOLD MACHINING s. r. o.
-

Jiří Češka, Nástrojárna Příbram
Výroba vstrekovacích foriem, strižných a lisovacích nástrojov, CNC obrábanie, elektroerozívne obrábanie, laserové navarovanie.

Dodávatelia k téme
-
FORM s.r.o.
Sklom-vystužené plasty, sklolaminát, výrobky z termoplastov, lakovanie plastových výrobkov, kovovýroba a kompletizačná… -

LPH GROUP
Technické a estetické výlisky z termoplastov, výroba vstrekovacích foriem pre termoplasty, povrchová úprava dielov… -
Docter Optics s.r.o.
Optické komponenty a systémy, optické šošovky, PMMA šošovky, vstrekovanie plastov, lisovanie skla, povrchové úpravy… -
KOH-I-NOOR MACHINERY a.s.
Vývoj a výroba nástrojov, vstrekovacie formy, vyfukovacie formy, vstrekovanie plastov, vyfukovacie stroje pre plasty… -

DIXI, výroba plastových obalů a.s.
Plastové fľaše, plastové kanistre, plastové obaly, uzávery, vyfukovacie formy na zákazku, CNC obrábanie, trieskové… -

3M TRADE - PLASTIC PARTS s. r. o
Lisovanie plastov, vstrekovanie plastov, vstrekovacie formy, lisovacie formy, priemyselné roboty, manipulátory…


Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností
28.10.2026 Pod mottom „Built right. Runs right.“ otvorila spoločnosť DESMA 1. októbra 2026 brány svojho hlavného závodu vo Fridingen an der Donau a privítala viac ako 280 návštevníkov z celého sveta na mimoriadne vydarenom podujatí Open House.
Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
EF Recycling: Nové využitie pre plastový odpad
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu
-
Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností




Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
EF Recycling: Nové využitie pre plastový odpad
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu
-
Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností





