



Lubomír Zeman: Technológia vstrekovania termoplastov a znižovania hmotnosti výstrekov, 2. časť
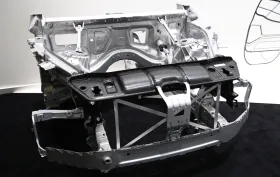
Zníženie hmotnosti automobilov - kompozitné materiály s polymérnou matricou, polymérne zmesi
Po otázke o možných prínosoch bioplastov pri ich použití v aplikáciách na znižovanie hmotnosti súčasných, najmä strojných konštrukcií a obalov si môže položiť ďalšiu otázku - aké riešenia sú alebo budú k dispozícii, aby technická vyspelosť vstrekovacích materiálov vhodných na konštrukciu dielov do automobilov typu BEV nezvyšovala hmotnosť vozidiel, čo nie je v súlade so stále sa sprísňujúcimi normami pre emisie CO2 a nešla proti požiadavkám na redukciu hmotnosti výstrekov? Za akú cenu budeme znižovať hmotnosť výstrekov?
Požiadavky na zníženie hmotnosti výstrekov a prostredníctvom nich umožniť aj pozitívne znižovanie emisií, najmä CO2, možno,okrem iného, riešiť využitím kompozitných materiálov a konštrukcií, využitím zmesových vstrekovacích materiálov alebo materiálov štruktúrne odľahčených. O materiáloch štruktúrne odľahčených a o materiálovo hybridných konštrukčných výstrekoch pojednávajú kapitoly uvedené ďalej.
Všeobecne, výraz kompozity, zahŕňa zložené heterogénne systémy (zložené z rozdielnych častí) tvorené aspoň dvoma fázami (látkami jedného druhu, s určitými fyzikálnymi vlastnosťami). Viacfázové materiály, ktoré zaraďujeme medzi kompozity, majú tieto charakteristiky:
- obe fázy, alebo aj viac fáz, majú zvyčajne rozdielne chemické zloženie
- fázy sa líšia svojimi fyzikálnymi a mechanickými vlastnosťami
- matrica je spojitá, zvyčajne húževnatejšia zložka, ktorá v kompozite zastáva primárnu funkciu, je to spojivo, ktoré spája výstuž - plnivo; jej úlohou je zaistenie tvaru výrobku a prenos síl na plnivo – výstuž, vrátane jeho ochrany
- plnivo – výstuž, sekundárna fáza kompozitu, je nespojitá (zložená z častí) zložka, oproti matrici zvyčajne s vyššími mechanickými vlastnosťami, najmä v charakteristikách tuhosti a pevnosti
- kompozit je pripravený technológiou miešania príslušných zložiek
Z uvedených charakteristík vyplýva, že kompozitom nie sú polymérne materiály aditivované rôznymi prísadami na zlepšenie úžitkových vlastností ako napríklad tepelné stabilizátory, samozhášavé prísady, farebné koncentráty atď. Takéto materiály sa považujú za štandardné vstrekovacie termoplasty. Uvedené aditíva sú súčasťou polymérnej matrice.
Vo výpočte charakteristík kompozitných materiálov s polymérnou matricou je uvedené - plnivo, sekundárna fáza kompozitného materiálu. Medzi plnivá zvyčajne zaraďujeme :
- plnivá časticové – nevystužujúce; častice môžu mať izometrický tvar (sférický tvar - rovnaké rozmery vo všetkých smeroch, sú charakterizované priemernou veľkosťou častice d, predstaviteľ napríklad CaCO3) alebo neizometrický tvar (nesférický, s náhodnou alebo preferovanou orientáciou rozmerov) môžu byť vrstevnaté – nevystužujúce, napríklad mastenec, sľuda, charakterizované pomerom rozmeru k hrúbke d / h ; do skupiny časticových plnív patria – talk (mastenec) merná hmotnosť (hustota) 2,58 g.cm-3 až 2,83 g.cm-3, uhličitan vápenatý CaCO3,2,54 g.cm-3 až 2,95 g.cm-3, oxid kremičitý SiO2,2,65 g.cm-3, sľuda, sklenené duté mikroguľôčky (balotina), 2,46 g.cm-3, priemer 5 µm až 600 µm atď.
- plnivá vláknité – vystužujúce - sú charakterizované pomerom dĺžky vlákna k jeho priemeru - l / d;podľa dĺžky vlákien rozdeľujeme kompozity na kompozity s krátkymi vláknami,u ktorých je pomer ich dĺžky k ich priemeru l / d menší než 100 a s dlhými vláknami majúcimi pomer l / d väčší než 100 ; vystužujúci efekt vláknitého plniva sa prejaví od pomeru l / d väčšieho než 10; vystužujúce vlákna môžu byť – sklenené hustota 2,5 g.cm-3, uhlíkové 1,75 g.cm-3, aramidové 1,4 g.cm-3, bórové 2,61 g.cm-3, berýliové 1,85 g.cm-3, volfrámové 19,25 g.cm-3, oceľové 7,65 g.cm-3, z nitridu kremíka Si3N4 3,25 g.cm-3, korundové Al2O3 čadičové, proteínové (vlákna pavúkov), polymérne (PES, PE, PP, PAN, PVAL), organické (rastlinné) atď.; hrúbky, priemery vlákien sa pohybujú v rozmedzí od cca 2 µm do cca 200 µm (0,002 mm do 0,200 mm), na porovnanie ľudský vlas má priemer od cca 42 µm do cca 95 µm
- nanoplnivá - aspoň jeden rozmer výstuže sa pohybuje v jednotkách nanometrov – uhlíkové fullerény (nanorúrky), anorganické zeolity, vrstevnaté ílové minerály – montmorillonity MMT, kaolinity, kovové oxidy V2MoO3, fosforečnany, fosforitany atď.
- hybridné plnivá – kombinácia typov plnív
Nanokompozity
Nanokompozity sú materiály zložené z dvoch alebo viacerých rôznych zložiek, z ktorých sa aspoň jedna v materiáli vyskytuje vo forme častíc s veľkosťou jednotiek až desiatok nanometrov (nano = 10-9 m - 0,000 000 001 m). Dôvodom použitia aktívnej látky vo forme nanočastíc sú jej kvalitatívne odlišné fyzikálne vlastnosti oproti bežným plnivám. Vlastnosti nanokompozitov sa odvíjajú jednak od ich zloženia, od veľkosti častíc, ich morfológie (tvaru) a usporiadania. Pri ich použití sa tiež výrazne znižuje objemové množstvo nanoplniva (jednotky % napríklad ílový minerál montmorillonit, merná hmotnosť 2 g.cm3 až 3 g.cm3) oproti štandardným kompozitným materiálom s polymérnou matricou (desiatky % napríklad sklené vlákno, merná hmotnosť 2,5 g.cm3). Perspektívne sú nanokompozity ako plastové konštrukčné materiály, s vyššou pevnosťou, tvrdosťou, tvarovou stálosťou, väčšou tepelnou stabilitou a zníženou horľavosťou.
Veľkosť nanočastíc plniva sa blíži veľkosti molekuly matrice. Malý rozdiel vo veľkosti molekúl nanoplniva a matrice umožňuje veľmi blízke spojenie matrice a plniva, pričom interakcia (vzájomné pôsobenie) medzi časticou plniva a molekulou vytvára na povrchu častice spojenú oblasť, ktorá znemožní pohyb príslušnej časti polymérnej matrice a tým umožní zvýšenie fyzikálno-mechanických vlastností kompozitu. Ako príklad môže slúžiť nanoplnivo montmorillonit MMT, ktorého 1g má viac ako 700 m2 fiktívneho povrchu v styku s polymérnou matricou. Bežne používaný mastenec s rovnakou hmotnosťou má povrch iba cca 30 m2. Obvyklý obsah nanoplniva v kompozite je 3 % až 7 %.
Nanočastice teda zlepšujú mechanické vlastnosti polymérnej matrice a môžu redukovať obsah prísad potrebných na dosiahnutie požadovaných výhod kompozitných materiálov a tým ich použitie vedie aj k redukcii hmotnosti konkrétneho výstreku v porovnaní s tradičnými plnenými termoplastmi.
Môžu plne nahradiť časticové minerálne aj vláknité (sklené vlákna) plnivá aj retardéry horenia. Ďalej zlepšujú nepriepustnosť, odolnosť voči chemikáliám a navĺhavosť, vrátane zvýšenia kvality povrchu výstrekov a zvýšenia lesku. Nízky obsah nanoplniva umožňuje výborné prefarbenie materiálu až po možnosť vypustenia dodatočného lakovania výstrekov. Technologické podmienky vstrekovania (opäť v dôsledku nízkeho obsahu plniva) nie sú závislé od jeho hmotnostného množstva. Pri výrobe nanokompozitov sú častice vysušené, a preto nie je nutné granulát pred vstrekovaním sušiť (pri použití nenavĺhavej matrice).
Prínosom nanoplnív je teda získanie lepších materiálových vlastností než pri štandardných, minerálnych plnivách. Ide napríklad o zvýšenie rozmerovej stability, modulu pružnosti, tepelnej odolnosti, bariérových vlastností, zvýšenie odolnosti proti poškriabaniu, a to pri, ako už bolo uvedené, súčasnom znížení hmotnosti výstreku.
Polymérne zmesi
Polymérne zmesi sú súčasný trend a predstavujú aj perspektívny spôsob, ako pripraviť materiál s unikátnymi kombináciami vlastností na mieru pre konkrétnu aplikáciu. Je to tiež jeden zo spôsobov, ako dosiahnuť optimálny pomer medzi cenou a vlastnosťami materiálu, vrátane jeho hustoty, a teda hmotnosti. Vzhľadom na vývoj kompatibilizátorov (látok, ktoré majú dobrú afinitu k jednotlivým polymérom v zmesi a tým zmes spájajú) je dnes možné pripravovať za normálnych podmienok aj zmesi z nemiešateľných polymérov, kombinovať polyméry polárne aj nepolárne, kryštalizujúce aj amorfné.
Kompatibilizátory („spojovače“) sú povrchovo aktívne látky termodynamickej povahy s vysokou molekulovou hmotnosťou, znižujúce medzifázové napätie, zvyšujúce hrúbku medzifázovej vrstvy, rozhrania, čo systému po zmiešaní (ide o fyzikálne zmesi) vytvorí termodynamicky stabilnú fázu, zmes nekompatibilných polymérov. Existuje celý rad druhov kompatibilizátorov, napríklad – cyklické anhydridy, karboxylové kyseliny, epoxidové typy, oxazolilínové typy, izokyanátové typy, nízkomolekulové atď.
Kryštalizujúce polyméry zabezpečujú napríklad vysoký modul pružnosti alebo dobrú chemickú odolnosť, zatiaľ čo amorfný polymér môže prispievať vysokou rázovou húževnatosťou. Polymérnych zmesí sa vo vývoji vstrekovacích granulátov vyskytuje veľké množstvo, napríklad
ABS/PA, ABS/PBT, ABS/PC, ABS/PMMA, ABS/PSU
ASA/PC, ASA/PMMA
PA/ABS, PA/PET, PA/PDPE, PA/PPS,PA/PP, PP/PE, PA/TPE, PA/PPE, PA/PS
PBT/PC, PBT/PET,PBT/PA
PEEK/PES
PE/EPDM
PET/PMMA, PET/PSU, PET/PA
PC/PBT, PC/PET, PC/ABS, PC/ASA, PC/PEI, PC/LCP, PC/HDPE, PC/TPE-U
PP/EPDM, PP/PE, PP/PBT, PP/PC, PP/PA
PPO/PBT, PPO/PS, PPO/PA
PPS/PA, PPS/PEI, PPS/LCP, PPS/PES
PS/PE
TPE/PU
Kompozitné materiály s polymérnou matricou a prírodnými vystužujúcimi plnivami
Jednou z ciest k zníženiu hmotnosti výstrekov je využiť na ich výrobu kompozitné materiály s prírodnými vláknitými plnivami, ktoré nahradia vystužujúce vláknité plnivá typu sklené vlákna, uhlíkové a iné anorganické vlákna. Pri týchto vstrekovacích materiáloch úspora hmotnosti vyplýva z objemovej hustoty plnív – anorganické sklené vlákna majú hustotu cca 2,5 g.cm-3,priemerná hustota organických (prírodných) vlákien je o cca 1 g.cm-3 nižšia (1,42 g.cm-3) – pozri tabuľku 2 – vybrané fyzikálne vlastnosti najpoužívanejších druhov vlákien.
|
Tabuľka 2 : Vybrané priemerné fyzikálne vlastnosti najpoužívanejších druhov biologických vlákien |
Kompozity s organickými vystužujúcimi vláknami sa obvykle používajú na výrobu výstrekov montovaných mimo deformačných zón automobilov, netvoria ich nosné časti, používajú sa napríklad na výrobu výplní dverí, na diely do palubných dosiek, diely do batožinového priestoru, sedadiel a pod. Dôvodom je ich, oproti napríklad najčastejšie používaným skleným vláknam, malá pevnosť – sklené vlákna majú pevnosť v ťahu od cca 1,8 GPa do cca 5,0 GPa ( giga = 109 ) pri podobnej ťažnosti,sklené vlákna pod 5 % - porovnanie s tabuľkou 2,kde sú uvedené priemerné pevnosti v ťahu vlákien (spriemerovaná hodnota 594 MPa = 0,594 GPa, mega = 106).
Všeobecne môžeme prírodné vlákna – pozri tabuľku 3 - rozdeliť podľa ich pôvodu na rastlinné, živočíšne a minerálne, pričom môžu byť zložené z organických aj anorganických zlúčenín.
Najčastejšie sa využívajú vlákna získané z rastlín. Tie obsahujú prírodné vlákna vo svojich listoch, stonkách alebo semenách (plodoch). Vlákna sa líšia vo svojich vlastnostiach a morfológii (vonkajšia stavba, tvary), čo vyplýva z ich odlišných funkcií v rôznych častiach rastliny. Priemyselne najdôležitejším rastlinným vláknom je bavlna, z hľadiska využitia vo forme kompozitnej výstuže majú zásadný význam tzv. lykové vlákna ako ľan siaty, konopa, juta alebo sisal. Stále je však celý rad vlákien, pri ktorých, z hľadiska využitia v priemyselnej výrobe kompozitných materiálov, sa hľadá konkrétne využitie na materiál na konštrukciu výstrekov s požadovanými špecifickými vlastnosťami, vrátane zníženia hmotnosti.
|
Tabuľka 3 : Rozdelenie prírodných vlákien podľa ich pôvodu |
Je zrejmé, že štruktúra, zloženie a vlastnosti vlákien získaných z rôznych rastlín rovnakého druhu sa budú líšiť. Veľmi tiež záleží aj na podmienkach, v ktorých sa daná rastlina pestuje, a s tým priamo súvisí aj vek samotnej rastliny, pri ktorom obvykle dochádza k jej zberu, zloženie bunkových stien rastliny sa totiž s časom mení, čo samozrejme čiastočne vplýva na konečné vlastnosti samotných vlákien. Ďalším faktorom je zvolený proces na získanie prírodných vlákien z tela rastliny. Tieto procesy môžu byť mechanické, chemické alebo enzymatické.
Najdôležitejším stavebným článkom prírodného vlákna je celulóza. Tento polysacharid s vysokou molekulovou hmotnosťou je zložený iba z atómov uhlíka, vodíka a kyslíka, čo sú veľmi horľavé atómy, sú vysoko náchylné na prípadné vznietenie. Ďalšími stavebnými zložkami sú hemicelulóza (polysacharid), lignín a rad ďalších látok, ako sú vosky, aromatické soli, dusíkaté zlúčeniny, atď., pričom tieto zlúčeniny nemajú stavebnú funkciu.
Mechanické aj iné vlastnosti prírodných vlákien závisia od celého radu faktorov – pozri vyššie, čo je jedným z hlavných problémov pri ich aplikácii ako výstuže polymérnych kompozitov. V dôsledku rozptylu hodnôt faktorov je veľmi ťažké zabezpečiť reprodukovateľnosť (opakovateľnosť) a homogenitu (rovnorodosť) vlastností pri výrobe polymérnych kompozitov na báze týchto vlákien dodávaných jedným, stálym dodávateľom, obdobne je to pri dodávkach z rôznych zdrojov.
Okrem veľmi problematickej reprodukovateľnosti majú kompozity s prírodnými vláknami ďalšie negatívne vlastnosti. Medzi najväčšie negatíva patrí nízka odolnosť voči akejkoľvek forme vlhkosti. Táto výrazne negatívna vlastnosť prírodných vlákien je spôsobená obsahom hydroxylových skupín vo vnútri celulózového reťazca, ktoré veľmi ochotne do vlákna priťahujú okolité molekuly vody a tým dochádza k jeho napúčaniu. K najväčšiemu prieniku vody dochádza v priečnom reze vlákna. Interakcia medzi hydrofilným vláknom (vlákno vodu priťahuje) a hydrofóbnou matricou (vodu neznášajúcou) spôsobí, že vlákno začne napúčať vo vnútri matrice. Následne dôjde k oslabeniu väzby medzi jednotlivými fázami a môže dôjsť aj k popraskaniu matrice, čo môže vyústiť do veľmi nízkych mechanických vlastností výsledného kompozitu. Na obmedzenie opísanej skutočnosti je nutné vlákna modifikovať rôznymi aditívami alebo chemickými postupmi. Prírodné vlákna za normálnych podmienok obsahujú približne 8 % až 14 % hmotnostných vody.
Príspevok vlákien k finálnym vlastnostiam kompozitu,najmä pevnostným, závisí od ich mechanických vlastností, typu, orientácie, objemového podielu vlákien, ďalej od rozhrania vlákna a matrice a spôsobu výroby kompozitu. Hlavné nevýhody prírodných vlákien musia byť prekonané skôr, než sa začnú používať v kompozite. Najväčší,už vyššie spomenutý problém spôsobuje ich hydrofilná povaha, spôsobená prítomnosťou polárnych skupín, vedúca k zlej adhézii (priľnavosti povrchov, respektíve materiálov) medzi vláknom a hydrofóbnou matricou polyméru. Prírodné vlákna sú nekompatibilné s nepolárnymi – hydrofóbnymi termoplastmi, ako sú napríklad polyolefíny (PP, PE).
K dispozícii sú fyzikálne úpravy vlákien, napríklad plazmou, ale najviac sa používajú chemické úpravy. Tieto úpravy čistia povrch vlákien a modifikujú ho, čím zabraňujú prieniku vlhkosti a zvyšujú drsnosť povrchu, ktorá prispieva k zvýšeniu adhézie medzi vláknami a polymérnou matricou. Prírodné vlákna obsahujú hydroxylové skupiny z celulózy a lignínu, a teda sa dajú chemicky modifikovať – mercerizáciou (pôsobením koncentrovaného lúhu sodného vlákna napučia,zmenia prierez,skrátia sa a majú väčšiu pevnosť v ťahu), akryláciou, acetyláciou, ošetrením izokyanátom, silánom alebo peroxidom a ďalšími činidlami získajú prírodné vlákna väčšiu pevnosť a adhéziu k matrici.
Ďalšou z negatívnych vlastností, najmä lykových vlákien, je ich vysoká horľavosť. Pri teplotách do 100 °C pri týchto vláknach nenastávajú väčšie zmeny. Všetky prírodné vlákna pri teplotách nad 100 °C prechádzajú nevratnými zmenami, ktoré majú podstatný vplyv na ich vlastnosti. Pri pôsobení suchého vzduchu s teplotou 110 °C dochádza k depolymerizácii vlákien (ich žltnutiu až hnednutiu), pri 150 °C sa tvorí pyrocelulóza (chemická zlúčenina vznikajúca pri tepelnej degradácii celulózy, polysacharid obsiahnutý v rastlinných bunkových stenách) a pri 240 °C vlákna splyňujú a uhoľnatejú (lignit degraduje už pri teplote okolo 200 °C, celulóza a hemicelulóza degradujú pri vyšších teplotách). Dôsledkom je pokles pevnosti aj všetkých ostatných kvalitatívnych parametrov. Tepelná odolnosť prírodných vlákien výrazne obmedzuje ich využitie ako vystužujúce vláknité plnivo do matríc so zvýšenou spracovateľskou teplotou.
Ďalším problémom pri lykových vláknach je nízka odolnosť voči mikrobiologickým činiteľom - odolnosť proti plesniam a mikróbom, biologická odolnosť, vplyv živých organizmov. Ak nastanú vhodné podmienky (zvýšená vlhkosť, prítomnosť kyslíka a priaznivé hodnoty pH) na rozmnožovanie plesní a baktérií, získavajú tieto organizmy svoje živiny enzymatickým štiepením zo substrátu - vlákna. Pri látkovej výmene plesne produkujú kyseliny šťaveľovú, mliečnu, vínnu, ktoré zafarbujú substrát a môžu byť zdrojom ďalších poškodení. V mnohých prípadoch možno prítomnosť plesní odhaliť ultrafialovým svetlom, ktoré vyvoláva na napadnutých miestach intenzívne žltú fluorescenciu. Všetky prevažne celulózové vlákna sú štiepené enzýmom celulózou, ktorý je schopný hydrolyzovať celulózu až na jednoduché cukry. Biologický rozklad vlákien začína v ich amorfnej oblasti a rozširuje sa do kryštalickej oblasti. Vyšší obsah lignínu vo vlákne mikrobiologické poškodenie spomaľuje.
Regranuláty
Udržateľný rozvoj (anglicky: Sustainable Development) je spôsob rozvoja ľudskej spoločnosti, ktorý uvádza do súladu hospodársky a spoločenský pokrok s plnohodnotným zachovaním životného prostredia.
Podľa českého zákona o životnom prostredí je ním: „taký rozvoj, ktorý súčasným aj budúcim generáciám zachováva možnosť uspokojovať ich základné životné potreby a pritom neznižuje rozmanitosť prírody a zachováva prirodzené funkcie ekosystémov“.
Veľkými témami v rámci debát o udržateľnom rozvoji je,okrem iného, spracovanie recyklovaných materiálov. Tu je potrebné uviesť,že problémom nie sú samotné plasty,respektíve výrobky z nich,ale výrobky pri ktorých sa skončila, a to z akýchkoľvek dôvodov, ich životnosť, t. j. plastový odpad.
Odborníci sa zhodujú,že jedným z možných riešení je prechod od lineárneho k cirkulárnemu nakladaniu s plastovými výrobkami. Zatiaľ čo v rámci lineárnej ekonomiky je smer od zdrojov či už fosílnych alebo prírodných k výrobkom a následne k odpadu, cirkulárna ekonomika je založená na premieňaní odpadov znovu na zdroje. Nejde pritom len o uzavretie kruhu zdrojov, ale aj o spomalenie toku čiže predĺženie životnosti výrobkov (pomocou premyslených technológií, ich sofistikovaných – dômyselných,prepracovaných - konštrukcií a dizajnu). Ďalej je to zvýšenie možnosti náhrady dielov – konštrukcia zostavy musí byť taká, aby vo veľkej miere umožňovala nahradiť jednotlivé diely konštrukcie ich novými náhradnými dielmi a tým obnoviť funkciu konštrukčného celku, ich opravami, vylepšením, prestavbou (napríklad zavedenie väčšej modularity produktov). A v neposlednom rade, narovnaním tokov zdrojov z vlastníctva na zdieľanie, čo sa týka zmeny spotrebiteľského správania.
V určitej opozícii k cirkularite sú ďalšie stratégie znižovania objemu plastového odpadu :
- všeobecne je to obmedzenie vecí, ktoré sú vyrobené z plastu a po jednorazovom použití z nich vznikne odpad; typickým príkladom sú jednorazové poháriky na nápoje, príbory, vatové tyčinky alebo slamky; tu si dovolím jednu poznámku – bolo štatisticky vypočítané,že náhrada plastov v obaloch alternatívnymi materiálmi by zvýšila hmotnosť obalov 3,6 x, emisie skleníkových plynov by sa zvýšili 2,7 x, spotreba elektrickej energie by bola 2,2 x väčšia a hmotnosť odpadu by bola 1,6 x väčšia
- zníženie množstva rôznych typov plastov tak, aby sa využívali len tie, ktoré majú pre danú aplikáciu najlepšie predpoklady a možno ich ľahko aj recyklovať, tu narážame na nepripravenosť vzdelávacej sústavy korektne informovať o ich špecifických vlastnostiach a možnostiach ako ich využiť
- maximálna možná miera recyklácie plastového odpadu
Vo význame pojmu termoplast je už recyklácia zakódovaná – je to plast, ktorý možno teplom previesť do taveniny, taveninu ochladiť a tým ju previesť do pevného stavu a to opakovane. Na odstraňovanie plastového odpadu sa používa niekoľko recyklačných technológií – mechanická recyklácia, recyklácia chemická – hydrolýza, alkoholýza, metanolýza, etanolýza, glykolýza, aminolýza, recyklácia založená na tepelnom rozklade plastov – pyrolýza, katalytická depolymerizácia, skvapalňovanie termoplastov – solvolýza, splyňovanie – gasifikácia a ďalšie prístupy.
Mechanická recyklácia, pri vstrekovaní najčastejšie používaná recyklačná technológia – ide o fyzikálny proces, pri recyklácii neprebieha žiadna chemická reakcia, z polymérneho odpadu sa získava materiál a následne výrobok s vlastnosťami odlišnými od pôvodného materiálu.
Z vyššie uvedeného vyplýva, že odpad z termoplastov je znovu spracovateľný, možno ho považovať za „druhotné materiály“, pričom pod pojmom „druhotné materiály“ rozumieme termoplasty určené na vstrekovanie, ktoré už boli aspoň raz podrobené spracovateľskému procesu, t. j. majú za sebou nejakú tepelnú históriu. V podstate ide o materiál buď len drvený, obvykle technologický odpad a nepodarky z vlastnej alebo cudzej výroby výstrekov, alebo drvený a regranulovaný (pôvod môže byť rovnaký ako pri drvinách) materiál. Regranulácia znamená, že nadrvený materiál prejde regranulačnou linkou, respektíve miešacím a vytláčacím strojom (do materiálu sa vnáša ďalšia tepelná história), pričom výsledkom vytláčania je nový granulát – regranulát. Zdrojom pre regranulát ďalej môžu byť vytriedené výstreky z komunálneho zberu, výstreky a výrobky so skončenou životnosťou atď.
Pri tepelne citlivých materiáloch a pri materiáloch plnených vláknitými plnivami je výhodnejšie používať na ďalšie spracovanie drvinu – materiál nie je znovu tepelne namáhaný pri regranulácii, zníži sa degradácia (skrátenie) vláknitého plniva pri regranulácii. Nevýhodou drvín je nerovnomerná veľkosť rozdrvených (rozomletých) častíc a pri použití nevhodného mlyna vyšší obsah prachového podielu, ktorý môže spôsobovať problém upchatím vstupného otvoru do závitovky plastikačnej jednotky vstrekovacieho stroja, respektíve nepravidelnosti v naberaní materiálu do závitovky pri plastikácii.
Výhodou regranulovaných materiálov, je (na rozdiel od drvín), že sú z hľadiska granulometrických vlastností prakticky rovnaké ako materiály originálne. Navyše pri regranulácii možno do taveniny pridávať rôzne aditíva – plnivá, stabilizátory, farebné pigmenty, mazivá, kompatibilizátory, atď. – ktoré vedú k zlepšovaniu úžitkových aj spracovateľských vlastností regranulátu.
Vstrekovanie, t. j. opätovné spracovanie odpadu – drviny alebo regranulátu a výsledná kvalita výstrekov vyrábaných buď zo stopercentného odpadu, alebo z originálneho materiálu s prímesou odpadu, výrazne závisí od typu polyméru a jeho aditivácie (najmä tepelnej stabilizácie) a podmienok nastavených pri spracovaní pôvodného granulátu, pričom najdôležitejšími technologickými parametrami sú teploty, respektíve teplotná história – teplota taveniny, doba jej pôsobenia na vstrekovaný materiál, nebezpečenstvo teplotnej degradácie tak polymérneho materiálu, ako aj jeho aditív.
Všeobecne možno konštatovať, že degradácia vstrekovacích materiálov závisí od ich tepelného namáhania – teplota taveniny, obvodová rýchlosť na závitovke (otáčky závitovky), spätný odpor na závitovke, teplota horúceho rozvodu, doba zotrvania taveniny v plastikačnom valci a horúcom rozvode, šmykové namáhanie pri plnení tvarovej dutiny formy – od obsahu vlhkosti a obsahu a typov stabilizátorov. K týmto závislostiam pristupuje aj počet opakujúcich sa spracovateľských cyklov alebo regranulácií.
So zväčšujúcim sa počtom recyklácií sa zväčšuje:
- modul pružnosti materiálu,
- obsah kryštalického podielu pri čiastočne kryštalických materiáloch,
- index toku taveniny,
- pevnosť v ťahu (alebo nemá vplyv).
So zväčšujúcim sa počtom recyklácií sa znižuje :
- molekulová hmotnosť materiálu,
- jeho ťažnosť,
- vrubová húževnatosť,
- viskozita taveniny,
- zvýšenie tekutosti.
Koniec druhej časti.
Prvú časť nájdete tu.
Tretiu časť nájdete tu.
Štvrtú časť nájdete tu.
-

Jiří Češka, Nástrojárna Příbram
Výroba vstrekovacích foriem, strižných a lisovacích nástrojov, CNC obrábanie, elektroerozívne obrábanie, laserové navarovanie.
Dodávatelia k téme
-

Sumitomo (SHI) Demag Plastics Machinery Česko spol. s r.o.
Vstrekolisy Demag, plne elektrické vstrekovacie stroje, baliace stroje, stroje pre vstrekovanie a vyfukovanie plastov… -
Docter Optics s.r.o.
Optické komponenty a systémy, optické šošovky, PMMA šošovky, vstrekovanie plastov, lisovanie skla, povrchové úpravy… -
Plasted spol.s r.o.
Spracovanie plastov, výroba výrobkov z plastov, výroba plastových okien, okenné profily plastové, profily z plastov a… -
Tecmaplast CZ, s.r.o.
Lisovňa plastov, vstrekovňa plastov, výroba z plastov pre automobilový priemysel, technické plastové diely, plastové…Kněžnice 125
Jičín
-
KOH-I-NOOR MACHINERY a.s.
Vývoj a výroba nástrojov, vstrekovacie formy, vyfukovacie formy, vstrekovanie plastov, vyfukovacie stroje pre plasty… -
Mateja Plasty, s.r.o.
Spracovanie termoplastov, termosetov, vstrekovanie termoplastov, vyfukovanie termoplastov. Výroba technických…


ALLROUNDER e TREND: ARBURG predstavuje nový štandard elektrických vstrekovacích strojov
21.9.2026 Rastúce ceny energií, tlak na efektivitu výroby a nedostatok kvalifikovaných pracovníkov menia spôsob, akým spracovatelia plastov posudzujú nové investície. Spoločnosť ARBURG na tieto trendy reaguje uvedením nového radu elektrických...
Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Nordson EFD: Prečo pri dávkovaní kvapalín záleží na veľkosti dávkovacích komponentov
-
Slovensko a Turecko posilňujú spoluprácu v automobilovom a strojárskom priemysle
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu



Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Nordson EFD: Prečo pri dávkovaní kvapalín záleží na veľkosti dávkovacích komponentov
-
Slovensko a Turecko posilňujú spoluprácu v automobilovom a strojárskom priemysle
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu





