



Resinová 3D tlač od cotu s.r.o.: Čo skutočne ovplyvňuje kvalitu, presnosť a efektivitu výroby
Ako funguje stereolitografia a kde vznikajú limity
Stereolitografia (SLA a príbuzné projekčné technológie) patrí medzi najpresnejšie metódy živicovej 3D tlače. Základným princípom je selektívne vytvrdzovanie tekutého fotopolyméru pomocou UV svetla (projekcia obrazu) cez priehľadné dno zásobníka. Každá vrstva modelu je vytvrdená samostatne a tlačová platforma sa následne riadene pohybuje v osi Z, čím vzniká finálny objekt vrstvu po vrstve.
| Obr. 1 Princíp tlače tekutých materiálov - živíc |
Tento princíp umožňuje dosahovať veľmi jemné detaily, hladký povrch a vysokú rozmerovú presnosť, zároveň však prináša aj technologické limity, ktoré nie sú na prvý pohľad zjavné. Práve pohyb platformy pri stláčaní materiálu do vrstvy vytvára mechanické a fyzikálne sily, ktoré majú priamy vplyv na stabilitu celého procesu.
Ak nie sú tieto javy správne riadené, môžu sa prejaviť mikrodeformácie, kolísanie hrúbky vrstiev alebo zníženie celkovej presnosti 3D tlače. Z tohto dôvodu nemožno stereolitografiu vnímať iba ako „vytvrdzovanie vrstvy“, ale ako komplexný výrobný proces, kde rozhodujú detaily riadenia.
Prehľad projekčných technológií
Medzi hlavné technológie projekcie obrazu pri živicovej 3D tlači patria SLA, DLP, LCD a MJP, ktoré sa líšia princípom vytvrdzovania, stabilitou svetelného zdroja aj vhodnosťou na dlhodobú prevádzku.
| Obr 2. Technológie stereolitografie |
SLA (laserová stereolitografia) využíva laserový lúč s konštantným výkonom a dlhou životnosťou zdroja. Nevýhodou je nižšia rýchlosť tlače, menšia ostrosť hrán a obmedzená presnosť pri jemných detailoch.
DLP (projektorová technológia) vytvrdzuje celú vrstvu naraz. Ponúka ostrý obraz, rovnomerné podsvietenie, konštantný svetelný výkon a vysokú životnosť svetelného zdroja. Vďaka tomu je vhodná na presnú a opakovateľnú výrobu, najmä v profesionálnych aplikáciách.
LCD technológia je cenovo dostupná a umožňuje tlač viacerých objektov naraz, ale trpí kolísaním svetelného výkonu, nerovnomerným podsvietením a kratšou životnosťou displeja, čo obmedzuje jej dlhodobú stabilitu. Preto je vhodnejšia predovšetkým na hobby použitie alebo pre skúsenejších používateľov, ktorí dokážu tieto limity pri nastavovaní procesu kompenzovať.
MJP (atramentové dýzy) ponúka vysokú presnosť a rýchlosť, avšak za cenu vyšších prevádzkových nákladov, obmedzenej ponuky materiálov a nižšej mechanickej odolnosti výstupov.
Vztlak a kontrola hrúbky vrstvy: kľúčový rozdiel medzi technológiami
Jedným z najdôležitejších fyzikálnych javov pri živicovej 3D tlači je vztlak, ktorý vzniká pri stláčaní materiálu. Tento jav je nevyhnutný a ovplyvňuje všetky spodné projekčné technológie bez ohľadu na výrobcu alebo typ zariadenia.
Rozdiel medzi jednotlivými systémami však spočíva v tom, akým spôsobom je vztlak riadený. Základné zariadenia pracujú s pevne nastaveným časovaním a predpokladajú ideálny priebeh procesu. V praxi však môže dochádzať k situáciám, keď skutočná hrúbka vrstvy nezodpovedá nastaveným parametrom.
| Obr 3. Pôsobenie síl |
Pokročilejšie 3D tlačiarne sú preto vybavené inteligentnými snímačmi hrúbky vrstvy a spätnou väzbou, ktoré umožňujú v reálnom čase sledovať skutočný stav procesu a reagovať na odchýlky. Vďaka tomu je možné aktívne kompenzovať vznikajúce sily, zabrániť nerovnomernému vytvrdeniu jednotlivých vrstiev a dosiahnuť homogénnu štruktúru materiálu v celej výške dielu.
Práve tu sa najvýraznejšie prejavuje rozdiel medzi hobby riešením a profesionálnou výrobnou technológiou.
Význam rovnomerného podsvietenia a kontroly výkonu svetla
Ďalším zásadným faktorom ovplyvňujúcim kvalitu živicovej 3D tlače je rovnomernosť podsvietenia naprieč celou tlačovou plochou. Ak svetelný zdroj neposkytuje konštantný a homogénny výkon, dochádza k rozdielom v miere vytvrdenia jednotlivých častí vrstvy.
Tieto rozdiely sa následne prejavia nielen na rozmerovej presnosti, ale aj na mechanických vlastnostiach a zdravotnej neškodnosti výsledných dielov. Zatiaľ čo malé odchýlky môžu byť pri jednoduchých modeloch zanedbateľné, pri funkčných alebo presných komponentoch môžu znamenať zásadný problém.
Profesionálne zariadenia preto maskujú svetelný zdroj tak, aby bola intenzita po celej tlačovej ploche rovnomerná. Súčasne aktívne sledujú výkon svetelného zdroja a prispôsobujú parametre vytvrdzovania, aby bol proces stabilný aj pri dlhodobej prevádzke a plnom vyťažení tlačovej plochy.
| Obr. 4 Rozdiel v podsvietení pri nižšej triede 10%, pri vyššej 0,5% |
Presvitanie, vlnová dĺžka a kompenzácia v osi Z
Kvalitu vytvrdzovania významne ovplyvňuje aj vlnová dĺžka použitého UV svetla. Technológie pracujúce s vlnovou dĺžkou 385 nm umožňujú presnejšiu kontrolu polymerizácie a znižujú nežiaduce presvitanie materiálu v smere osi Z. Vďaka tomu možno dosiahnuť ostrejšie hrany, lepšiu definíciu detailov a vyššiu rozmerovú presnosť.
| Obr. 5 Závit na spodnom obrázku už nie je potrebné prerezávať (začisťovať) |
Naopak systémy využívajúce 405 nm vykazujú väčší rozptyl svetla, čo môže viesť k menej presnému vytvrdeniu najmä pri jemných štruktúrach. Z tohto dôvodu je kompenzácia v osi Z kľúčovým prvkom profesionálnych riešení, najmä pri výrobe funkčných a presných dielov. Najviac sa tento efekt prejavuje pri hustejších a odolnejších materiáloch, najmä pri živiciach s prímesami, zdravotne neškodných materiáloch a pri bielych či transparentných variantoch.
| Obr. 6 Lesklý cytotoxický materiál sa musí odstrániť, aby výtlačok pasoval |
Otvorené systémy a práca s materiálmi
Otvorený systém umožňuje prácu so širokou škálou materiálov rôznych výrobcov, podporuje inovácie a dáva používateľovi technologickú nezávislosť. Zároveň však kladú vyššie nároky na znalosti obsluhy, správne nastavenie tlačových profilov a pochopenie správania jednotlivých živíc počas vytvrdzovania.
Bez validovaných 3D tlačových profilov a skúseností môže otvorený systém viesť k nestabilným výsledkom. Materiálové profily, ktoré výrobcovia často dodávajú k 3D tlačiarňam strednej triedy, väčšinou obsahujú iba základné časovanie expozície a slúžia skôr ako orientačné nastavenie, pretože každý stroj sa môže líšiť konštrukciou, kalibráciou aj starnutím komponentov. Parametre je preto často nutné spresniť, s čím vám radi pomôžeme v rámci nášho školenia. Pri nižšej triede tieto profily často chýbajú úplne a je nutné ich vytvoriť.
Pri profesionálnych systémoch vyššej triedy vybavených senzormi je situácia odlišná. 3D tlačiareň aktívne kontrolujúca dodržanie výšky vrstvy zaistí kompletnú polymerizáciu (napríklad dokončenie väzieb). Zaistí tiež stabilné podmienky prostredia, takže materiálové profily môžu zahŕňať aj kompenzácie zmršťovania a ďalšie korekcie na dosiahnutie presnej a opakovateľnej geometrie.
| Obr. 7 Mikroskopická snímka povrchu 3D výtlačku v osi Z |
Spracovateľnosť materiálov a význam teploty
Moderné živice určené na profesionálne a zdravotnícke aplikácie sú často mechanicky odolnejšie a viskóznejšie, čo kladie zvýšené nároky na riadenie procesu. Aktívne vyhrievanie materiálu znižuje viskozitu živice, zlepšuje jej tok a prispieva ku konzistentnejším výsledkom na celej tlačovej ploche.
Neoddeliteľnou súčasťou procesu je aj riadené následné vytvrdzovanie, ktoré má zásadný vplyv na finálne mechanické vlastnosti a dlhodobú stabilitu dielov. Pri profesionálnych riešeniach je tento krok optimalizovaný v nadväznosti na použitú technológiu a vlnovú dĺžku svetla.
Rozdiely medzi triedami živicových 3D tlačiarní
V praxi sa výrazne líši nielen samotná technológia, ale aj úroveň konštrukcie jednotlivých zariadení. Živicové 3D tlačiarne možno zjednodušene rozdeliť do troch základných kategórií.
Hobby zariadenia (typicky do cca 25 000 Kč) väčšinou využívajú svetelný zdroj 405 nm a pracujú bez optimalizovaných materiálových profilov. Stabilita osvitu môže kolísať, chladenie býva obmedzené a konštrukcia je prevažne mechanická bez senzorov na kontrolu procesu. Tieto stroje majú nižšiu presnosť, vyžadujú časté kalibrácie tlačových parametrov a ich životnosť sa zvyčajne pohybuje okolo dvoch rokov.
Zariadenia strednej triedy (do cca 150 000 Kč) už často využívajú LCD systémy s vlnovou dĺžkou 385 nm a stabilnejšie osvetlenie vďaka lepšiemu chladeniu. Napriek tomu väčšinou nemajú senzory sledujúce priebeh tlače, takže proces je stále založený predovšetkým na mechanickom pohybe. Vyžadujú menej časté kalibrácie a ich typická životnosť je približne päť rokov.
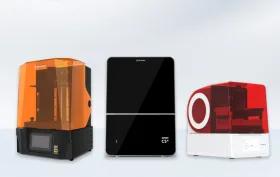
Profesionálne zariadenia vyššej triedy sú zvyčajne projektorové systémy pracujúce na 385 nm, vybavené senzormi sledujúcimi priebeh tlače a výkon svetelného zdroja. Vďaka tomu dokážu aktívne stabilizovať proces a dosahujú vysokú presnosť aj opakovateľnosť výroby. Ich životnosť môže dosahovať až 15 rokov a pripravené materiálové profily umožňujú spoľahlivú tlač bez nutnosti zložitej kalibrácie.
| Obr. 7 3D tlačiarne nižšej, strednej a vyššej triedy |
Prečo je lokálna technická podpora kľúčová
V dlhodobej prevádzke živicovej 3D tlače nerozhoduje iba samotná 3D tlačiareň, ale predovšetkým schopnosť celý proces stabilne riadiť, optimalizovať a dlhodobo udržať. Kľúčovú úlohu tu zohráva lokálny technický partner, ktorý rozumie nielen technológii, ale aj jej fyzikálnym limitom a praktickému nasadeniu vo výrobe.
V cotu pristupujeme k živicovej 3D tlači ako ku komplexnému výrobnému procesu, nie ako k izolovanej technológii. Zabezpečujeme technickú podporu, výber materiálov, optimalizáciu procesu a prenos know-how z reálnych priemyselných aj zdravotníckych aplikácií.
Zákazníkom pomáhame nielen pri výbere a nasadení novej technológie, ale aj s efektívnym využitím zariadení, ktoré už vo firme majú - aj v prípade, že neboli obstarané priamo u nás. Podporujeme ich pri nastavení procesov, validácii výroby aj pri dlhodobej prevádzke – od vývoja, cez prototypy, až po stabilnú malosériovú výrobu.
Živicová 3D tlač ponúka vysokú presnosť a flexibilitu, jej skutočný potenciál sa však prejaví až vtedy, keď je správne riadený celý výrobný proces. Práve v dlhodobej prevádzke a pri vyšších nárokoch na kvalitu rozhodujú detaily technológie, kontrola fyzikálnych javov a odborné know-how – nie iba katalógové parametre zariadenia.
Chcete, aby živicová 3D tlač fungovala spoľahlivo aj vo vašej prevádzke?
Ozvite sa nám a preberieme, ako nastaviť technológiu a proces tak, aby prinášali stabilné výsledky, vysokú kvalitu a reálnu výrobnú hodnotu.
Dodávatelia k téme
-

3D Tlač - Stepanek3D
3D skenovanie, 3D tlač, úprava 3D modelov, atypy z plastov, zákazková výroba, malosériová výroba, výroba prototypov z… -

LukMatic s.r.o.
LukMatic je moderná česká spoločnosť, ktorá od roku 2023 poskytuje profesionálne služby v oblasti aditívnej výroby. -
SORTEC EUROPE, s. r. o.
Dodávka robotických systémov pre veľkoformátovú 3D tlač z granulátu, zákazková 3D tlač dielov do 3 m, výroba foriem… -
FilamentyBrno.cz
3D tlač na zákazku, filamenty a servis 3D tlačiarní. Prototypy, prípravky a malé série pre firmy v Brne. -

ADATEX, s.r.o.
3D tlač, 3D tlačiarne, 3D skenery, 3D skenovanie a kontrola, 3D digitalizácia, 3D meranie, 3D model, 3D modelovanie… -

OSMOS s.r.o.
Softvér ERP, 3D návrh plastových výrobkov, simulácia vstrekovania plastov, lisovňa plastov, vstrekovňa plastov…


INOFEST 2026: Automobilka a vinica riešia to isté. V Nitre sa to ukázalo naplno
5.10.2026 Kreatívne centrum Slovenskej poľnohospodárskej univerzity v Nitre hostilo 29. septembra siedmy ročník festivalu inovácií INOFEST. Prišlo 164 účastníkov, vystúpilo 28 rečníkov, predstavilo sa 53 firiem a 16 organizácií a...
Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
EF Recycling: Nové využitie pre plastový odpad
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu
-
Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností




Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
EF Recycling: Nové využitie pre plastový odpad
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu
-
Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností





