



JAN SVOBODA: Rosný bod a jeho význam pre plastikárov
Co je to „Rosný bod“
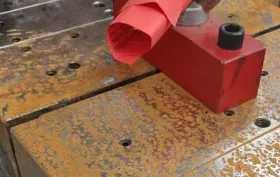
Rosný bod (teplota rosného bodu) je teplota, při které je vzduch maximálně nasycen vodními parami (relativní vlhkost vzduchu dosáhne 100 %). Pokud teplota klesne pod tento bod, nastává kondenzace. Jinak řečeno, čím více vody (vodní páry) je ve vzduchu, tím vyšší musí být teplota, aby pára NEkondenzovala (nesrážela) se na formě. Tedy, pokud pravidelně a vydatně prší, tak forma potřebuje vyšší teplotu, aby se na ní nesrážela voda. Pokud se navíc ve vzduchu vyskytují kondenzační jádra, tak tyto urychlují srážení vody na formě.
Pokud se Vám ve vstřikovně práší (například melete studené vtoky), tak se voda rychleji vysráží na formě. Pozor, ne jen zvenku. Ale také na dělících rovinách. Zvláště pokud jsou odlehčené, začíná to být zajímavé. Kondenzace vody ve tvarové dutině, tak to je katastrofa sama o sobě.
Proč se tedy formy podchlazují
Za dobu existence firmy JAN SVOBODA v oblasti vstřikování plastů jsme potkali mnoho vyjádření ve stylu - studená forma dělá kratší cykly.
Praxe ukazuje, že nic není dál skutečnosti, než toto tvrzení. Velmi zjednodušeně řečeno. Studený, vychlazený plast je svého druhu izolant. Tedy ve studené formě ztuhne povrch plastu v dutině velmi rychle. Pouze povrch. Mám studenou formu. Na ní mám „studený“ materiál, který se chová jako izolace. Tento studený materiál má v sobě zafixovány „natažené“ makromolekuly, které mají tendenci se vracet do původného stavu - což je zjednodušený popis reziduálního, tedy zbytkového napětí. Ve středu stěny plastového dílu mám materiál „horký“, který má dostatek času na relaxaci (tedy makromolekuly mají čas se vrátit do původního stavu pomalým tuhnutím).
Co z toho plyne
Mimo jiné to, že stěny dílu jsou „napjaté k prasknutí a střed dílu „je v pohodě“. Rozdíl mezi napětím stěna a střed dílu, (působí zde značné síly) mi postupně budou deformovat díly a tento začne praskat. Ačkoliv to opticky vypadá, že díl můžu vyhodit z formy „o kousek dříve“, protože povrch je zahulý, tak realita je jiná. Uvnitř stěny dílu (pokud díl vyhodím z formy rychleji) nebude plast ztuhlý. Tedy střed stěny bude tuhnout ještě nějakou dobu poté, co byl z formy vyhozen. Ale bez podpory formy, když se bude díl ještě dochlazovat. Jeho deformace se bez vnější podpory zvýší.
Každý materiál má doporučenou teplotu formy a pokud nechcete mít reklamace na zdefomované a praskající díly, tak vřele doporučujeme - držte se těchto hodnot. Jinak budete vyrábět zmetky. A jako bonus, při dodržení teplot Vám nebudou reznout formy. A to se vyplatí.
-

JAN SVOBODA s.r.o.
Komplexné dodávky polotovarov pre formy na plasty, nástroje na lisovanie plastov a ľahkých kovov, obrábacie nástroje, temperačné zariadenia…

Dodávatelia k téme
-

ISPE TECHNOLOGIES SE
Vysokokvalitné sériové vstrekovacie formy z Číny. Viac než 600 dodaných foriem. Mimoriadne dôsledná a rýchla kontrola… -

SLER, s.r.o.
Vstrekovacie formy, výroba vstrekovacích foriem, nástrojáreň, výroba nástrojov, CNC obrábanie kovov, údržba… -

HF TECHNIK s.r.o.
Vybavenie na brúsenie, leštenie a dokončovanie povrchov, laserové naváranie, predaj a servis laserov, školenia v… -

ALFA CHROM servis s.r.o.
Servis, opravy a údržbu vstrekovacích foriem a valcov, vstrekovacie formy, čistenie vstrekovacích foriem, repasácie… -

INCOT PLASTIC s.r.o.
Výroba plastový výliskov, návrhov plastových dielov, výroba vstrekovacích foriem, vstrekovanie plastov, lisovanie… -

KOVOROB, s.r.o.
Vstrekovacie formy pre termoplasty, formy pre vyfukovanie fliaš, normálie pre formy a strižné nástroje od FCPK Bytów…


Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností
28.10.2026 Pod mottom „Built right. Runs right.“ otvorila spoločnosť DESMA 1. októbra 2026 brány svojho hlavného závodu vo Fridingen an der Donau a privítala viac ako 280 návštevníkov z celého sveta na mimoriadne vydarenom podujatí Open House.
Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
EF Recycling: Nové využitie pre plastový odpad
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu
-
Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností





Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
EF Recycling: Nové využitie pre plastový odpad
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu
-
Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností





