

Kompletná vytlačovacia linka na struny pre 3D tlačiarne od COMPUPLAST s.r.o.
Ako sme vyvinuli vytláčací stroj na struny do 3D tlačiarní?
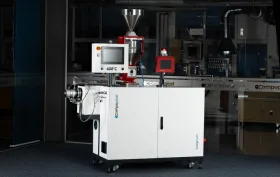
Asi najväčším konštrukčným orieškom pre nás bol vytláčací stroj. Pred 3 rokmi sme sa teda pustili do práce a začali sme vyvíjať vytláčací stroj, ktorý bude priamo navrhnutý na vytláčanie strún pre 3D tlačiarne. Zvolili sme priemer závitovky 25 mm, pretože táto veľkosť je ideálna pre rýchlosti vytláčania okolo 40-60 m/min a zároveň umožňuje aj testovanie nových materiálov napr. pri rýchlostiach okolo 20 m/min, čo väčšina našich zákazníkov oceňuje. Motor s prevodovkou a frekvenčným meničom je navrhnutý tak, aby aj pri maximálnych otáčkach (2.500 ot/min = 87 Hz) dosahoval menovitý krútiaci moment. Riadenie je pomocou PLC a 12“ dotykovej obrazovky, na ktorej je krásne graficky znázornený celý proces vytláčania, vrátane možnosti ukladania receptúr, zvoleného typu závitovky aj s grafickým zobrazením, či je na výstupe z extrudéra vložený lámač taveniny alebo len krúžok. Valec má 4 vykurovacie aj chladiace zóny, meranie teploty pod násypkou s meraním prietoku a teploty chladiacej vody a 2 zóny na vytláčaciu hlavu a pripojovaciu prírubu. Súčasťou merania je tiež snímač na meranie tlaku a teploty taveniny.
Z hľadiska dávkovania materiálu máme stroj vybavený gravimetrickým dávkovaním hlavnej zložky aj vedľajšej zložky (napr. masterbatchu). Z ovládacieho panela extrudéra vieme ovládať aj odťah, takže možno pneumaticky zavrieť pásy a spustiť stroj danou rýchlosťou, čo je veľmi praktické pre obsluhu najmä na začiatku výroby pri zavádzaní struny. Na želanie vieme dodať vytláčací stroj s možnosťou nastavenia teplôt až 400°C.
Chladiaca vaňa je vybavená temperáciou vody až do 90°C, čerpadlo s odolnosťou voči týmto teplotám zabezpečuje stálu a rovnomernú cirkuláciu. Na vstupe do vane je viacsekčná časť, ktorá umožňuje variabilitu napr. pre vytláčanie a špecifické chladenie náročných technických materiálov ako PEEK, PEI, PEAK a pod. Riadenie je opäť pomocou PLC a dotykovej obrazovky, na ktorej je ovládanie vane vrátane zobrazovania potrebných parametrov, ale aj možnosť zobrazenia priemeru struny v dvoch (na želanie v troch) osiach pomocou následného laserového merania priemeru. Na výstupe z vane je sušiace zariadenie, ktoré zbaví struny povrchovej vody. Stroj je možné nastavovať v troch osiach. Pre rýchlosti nad 60 m/min už odporúčame mať ešte aspoň 2 m dodatočnú chladiacu vaňu so studenou vodou, ktorá zabezpečí správne ochladenie struny.
Odťahové zariadenie je dvojpásové s odolnými pásmi z PU. Stroj je navrhnutý na rýchlosti do 100 m/min, kde hlavným pohonom je servomotor. Pohyb horného pásu je zabezpečený pomocou pneumatického valca s možnosťou nastavenia sily nadľahčovania, čo má výhodu napríklad pri strunách z mäkčených materiálov. Riadenie odťahu je tiež pomocou PLC, ktorého nastavenie umožňuje aktivovanie funkcie synchronizácie rýchlosti odťahu s údajmi z meracieho zariadenia priemeru struny, čo pomáha udržať tolerancie priemeru struny v požadovaných medziach.
Riadená akumulácia struny šetrí čas obsluhe aj výrobné náklady
Ďalším zariadením vo vytláčacej linke je akumulátor. Je to zariadenie, ktoré umožňuje akumulovať vo svojom zásobníku vyrábanú strunu po daný čas. Naše zariadenie má akumulačnú schopnosť takmer 100 m, takže to znamená, že by obsluha mala pri rýchlosti vytláčania 100 m/min čas cca 60s na výmenu cievky v navíjacom zariadení. Základom zariadenia je pevný hriadeľ so samostatne sa otáčajúcimi kladkami a pohyblivý hriadeľ s rovnakým počtom kladiek. Samotný pohyb v rámci akumulácie struny zabezpečujú bezpiestnicové pneumatické valce ovládané proporcionálnym ventilom, ktorý riadi PLC.
Vďaka tomuto inteligentnému riadeniu a spojitému meraniu polohy pohyblivého hriadeľa sme schopní presne nastavovať tlak v danej vetve a riadiť tým rýchlosť pohybu a najmä ťah v strunách. Vďaka možnosti ukladania receptúr sme schopní pre každý materiál nastaviť vlastné parametre akumulácie. Stroj máme vybavený na výstupe núdzovým servo-odťahom, ktorý nám zabezpečí automatické vyprázdňovanie akumulátora, ak napr. obsluha nestihne vymeniť cievku a spustiť navíjanie. Bez tejto možnosti sa uvoľnia struny v akumulátore pri dosiahnutí maximálnej polohy akumulátora a vo väčšine prípadov musí obsluha znížiť vytláčaciu rýchlosť, znovu zaviesť strunu do akumulátora, nastaviť späť požadovanú vytláčaciu rýchlosť a začať znovu navíjať po odladení tolerancií priemeru podľa požiadavky. Táto funkcia ušetrí veľa času obsluhe a tiež veľa nákladov pri výrobe strún.
Navíjacie zariadenie je navrhnuté ako jednostanicové. Prázdnu cievku je nutné manuálne založiť, ale ďalší proces už prebieha automaticky. Jednotka je vybavená pneumatickými nožnicami, ktoré automaticky odstrihnú koniec struny. Pomocou samostatného servopohonu sa navedie struna do trojuholníkového otvoru na navíjacom priemere cievky a súčasne sa začne cievka pootáčať a po definovanom pootočení cievky sa struna v cievke zaistí a navíjanie môže nabehnúť postupne na požadovanú rýchlosť. Všetko je riadené pomocou PLC a 12“ dotykovej obrazovky s možnosťou ukladania receptúr.
Navíjanie prebieha pomocou servopohonu s riadením ťahu pomocou tanečníka na vstupe stroja. Riadkovanie je riešené tiež pomocou servopohonu a guľôčkovej skrutky. Zakončenie návinu struny na cievke sa vykonáva tiež automaticky. Koniec návinu sa zaisťuje pomocnou zmršťovacou páskou, ktorá sa po definovanom počte otáčok automaticky odstrihne spolu s koncom struny. Samotná výmena cievok prebieha manuálne, ale pracujeme už na plnom zautomatizovaní celého procesu, pričom predpokladáme, že proces bude prebiehať úplne automaticky. Na želanie vieme navíjačky vybaviť aj značiacim zariadením, ktoré bude každú cievku označovať unikátnym kódom a požadovanými údajmi o výrobe struny na danej cievke.
Od konfigurácie linky až po testovanie v showroome
Linku vieme dodať na základe želania zákazníka vrátane chladiaceho zariadenia, sušenia materiálu a jeho dopravy do násypky extrudéra. Sme tiež schopní linku vybaviť koextrudérom a koextrúznou hlavou, takže vytláčaná struna môže mať v reze napr. tvary dvoch polmesiacov alebo vnútorné jadro z jedného materiálu a vonkajšiu vrstvu z druhého materiálu. Pre špeciálne materiály a účely vieme navrhnúť aj zubové čerpadlo, ktoré bude „srdcom“ vytláčacieho uzla a na základe nameraného tlaku pred zubovým čerpadlom bude ovládať otáčky extrudéra.
Obrovskou výhodou pre nás aj pre zákazníka je fakt, že kompletnú linku máme u nás v showroome, takže je možné po dohode túto linku otestovať a zistiť, ako všetko funguje, aké sú možnosti tohto zariadenia a aké voliteľné doplnky je možné ešte ponúknuť a linku dovybaviť k celkovej spokojnosti.
-

COMPUPLAST s.r.o.
Vytláčacie linky vrátane nástrojov, extrudéry, extrúzne linky na plasty, chladiace kalibre, chladiace vane, extrúzne linky, vyfukovacie stroje pre…

Dodávatelia k téme
-

CHODOS CHODOV s.r.o.
Vyrába stroje a zariadenia na výrobu plastov a gumy pre gumárenský a plastový priemysel - lisy, extrudery, automaty… -

1.PLASTCOMPANY, spol. s r.o.
Horizontálne a vertikálne vstrekolisy, extrudéry a extrúzne linky, vytlačovacie nástroje, dopravníky materiálov a… -

LUGER spol. s.r.o.
Periférne zariadenia pre plastikársky priemysel, temperačné zariadenia, drviče plastov, dopravníky plastov, separátory… -

Wittmann Battenfeld CZ spol. s r.o.
Vstrekovacie stroje, lineárne roboty a manipulátory, temperačné prístroje, systémy na sušenie a dopravu granulátu… -

ARBURG spol. s.r.o.
Vstrekovacie stroje, vstrekolis, príslušenstvo pre plasty, dvojkomponentné vstrekovanie, automatizácia výroby… -

Wittmann Battenfeld SK spol. s r.o.
Wittmann periférie, stroje na spracovanie plastov, náhradné diely periférií WITTMANN BATTENFELD, vstrekolis…


Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností
28.10.2026 Pod mottom „Built right. Runs right.“ otvorila spoločnosť DESMA 1. októbra 2026 brány svojho hlavného závodu vo Fridingen an der Donau a privítala viac ako 280 návštevníkov z celého sveta na mimoriadne vydarenom podujatí Open House.
Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
EF Recycling: Nové využitie pre plastový odpad
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu
-
Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností




Najčítanejšie za 7 dní
-
AI v údržbe: Ako premeniť dáta a skúsenosti ľudí na praktickú pomoc pre výrobu
-
EF Recycling: Nové využitie pre plastový odpad
-
Riešenie s dlhou životnosťou: Rúry z radiačne zosieťovaného polyetylénu PE-Xc na rozvody pitnej vody
-
Skupina MOL rozšírila svoje portfólio zelenej energie o výrobu biometánu
-
Deň otvorených dverí 2026 v spoločnosti DESMA: Inovácie, praktickosť a medzinárodná výmena skúseností